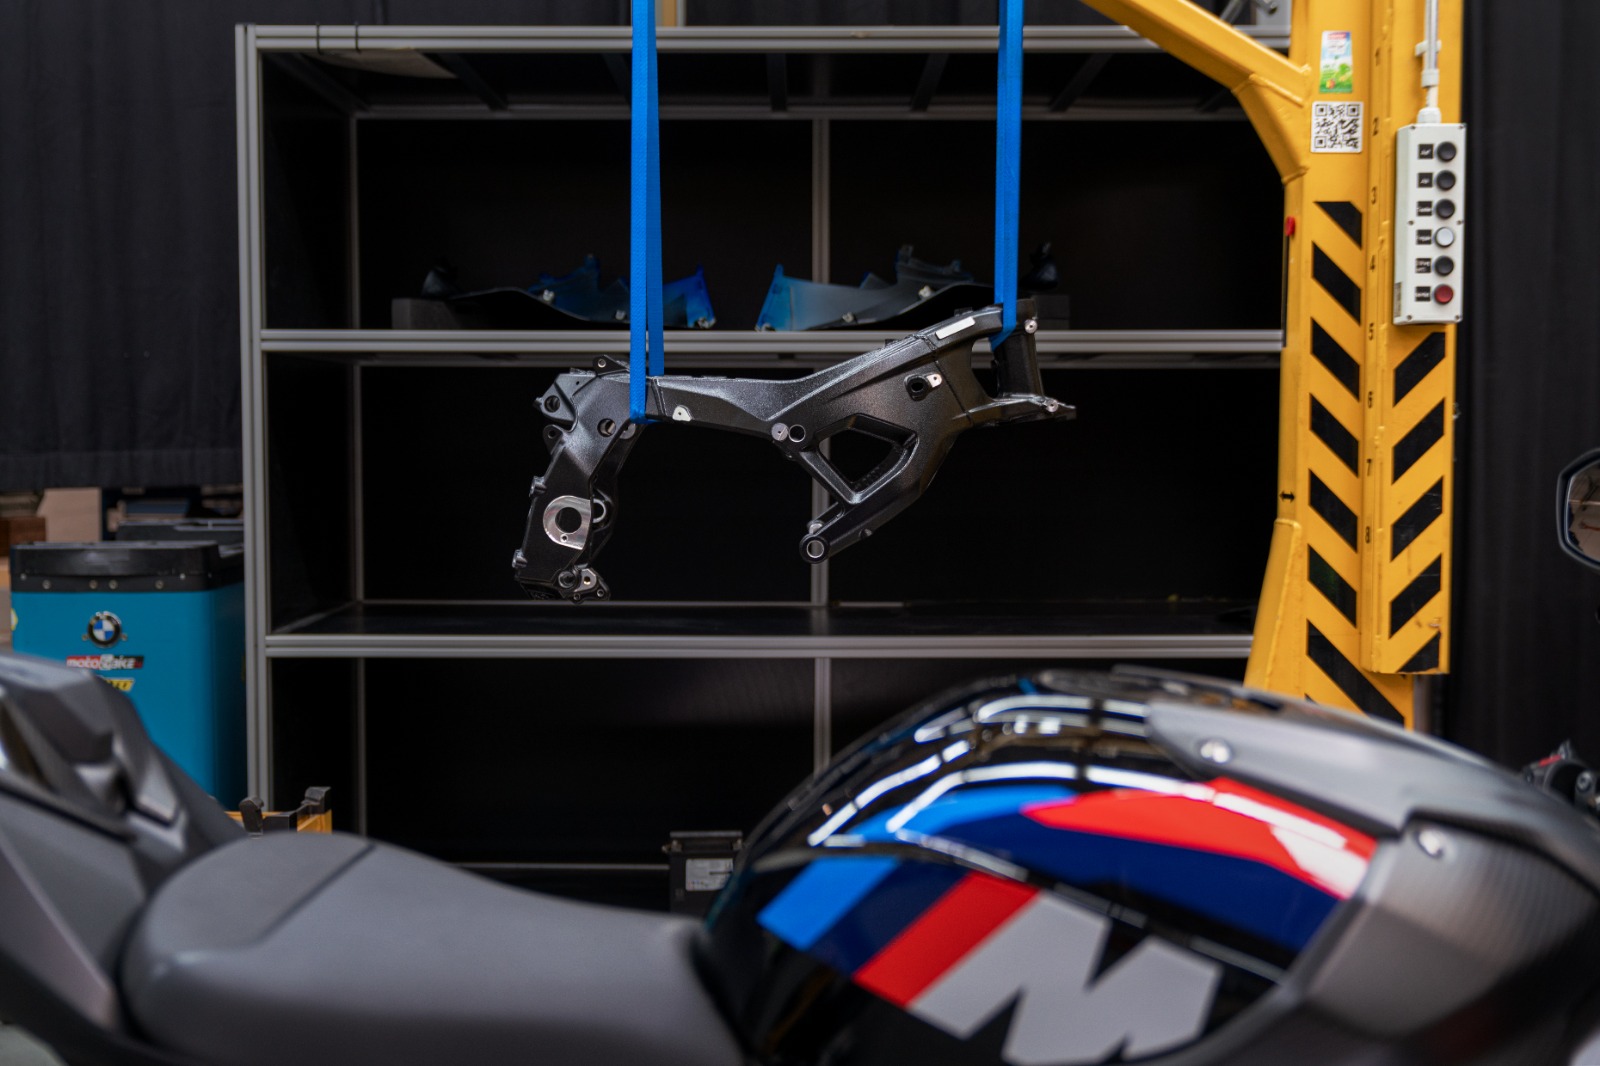
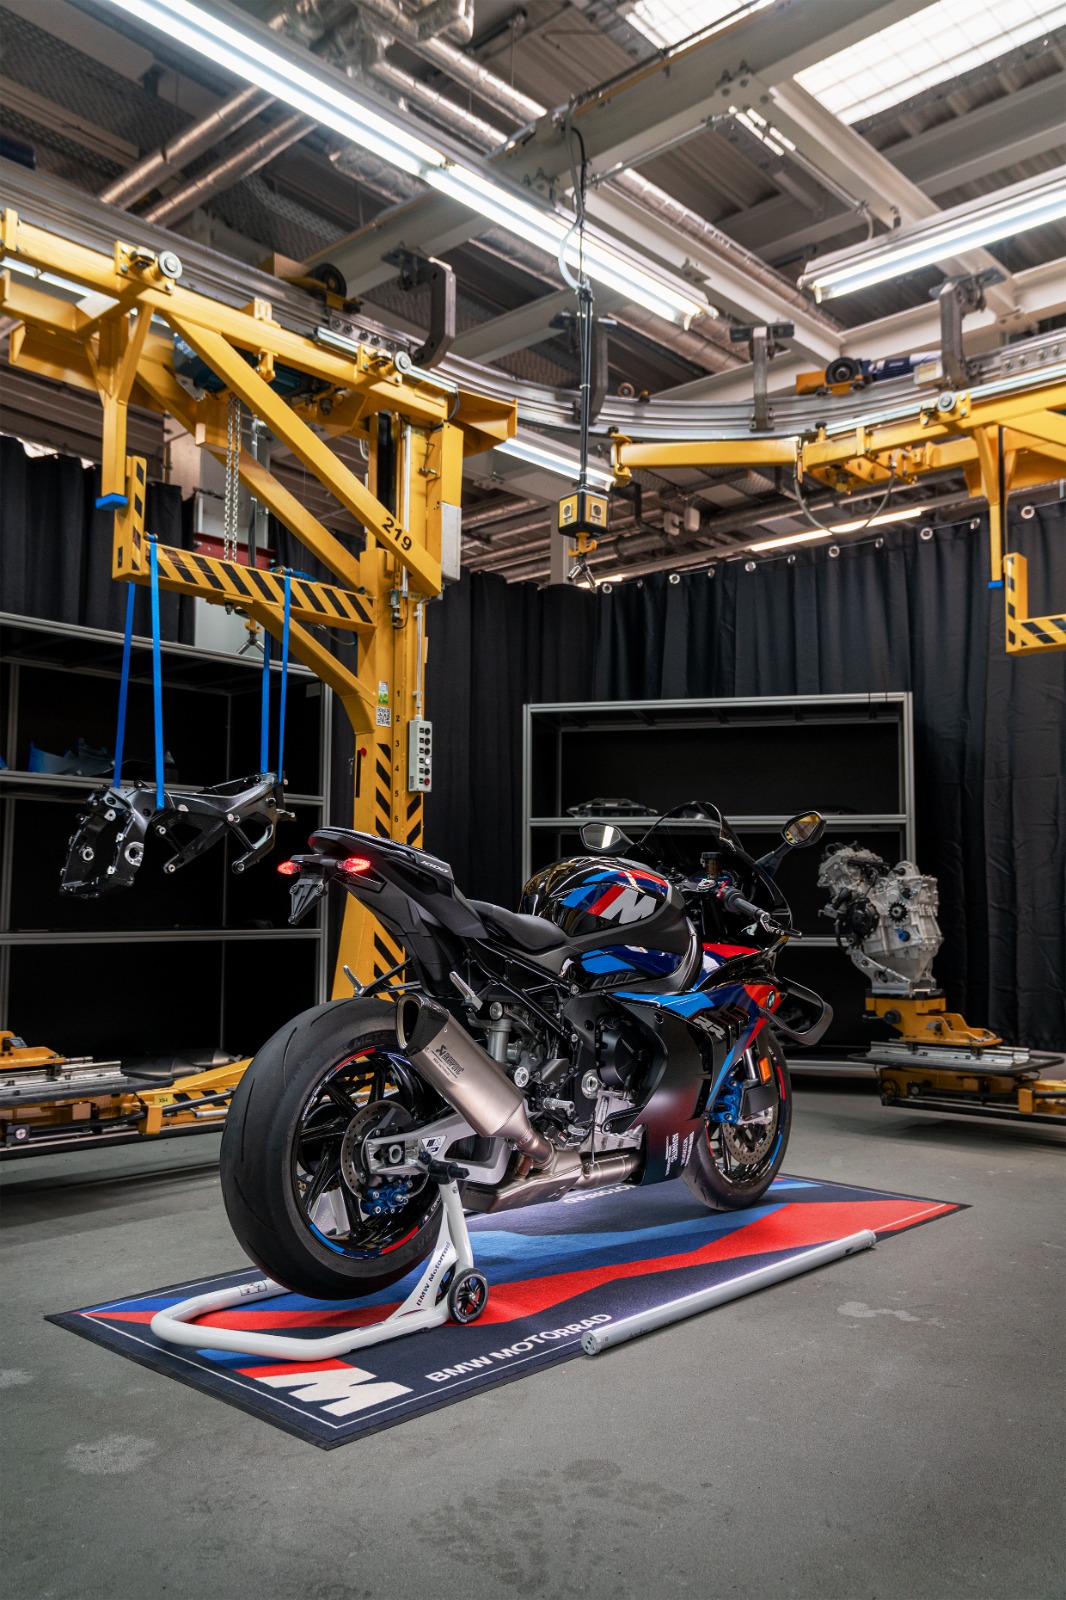
BMW Motorrad membagi produksi M Motorsport frame generasi ketiga ke tiga lokasi. Pengembangan, desain digital, simulasi, dan testing dilakukan di Munich. Empat komponen aluminium cor diproduksi di BMW Group Plant Landshut. Perakitan, pengelasan, coating, dan inspeksi final dikerjakan di BMW Group Plant Berlin yang menjadi lead plant untuk jaringan produksi internasional BMW Motorrad.
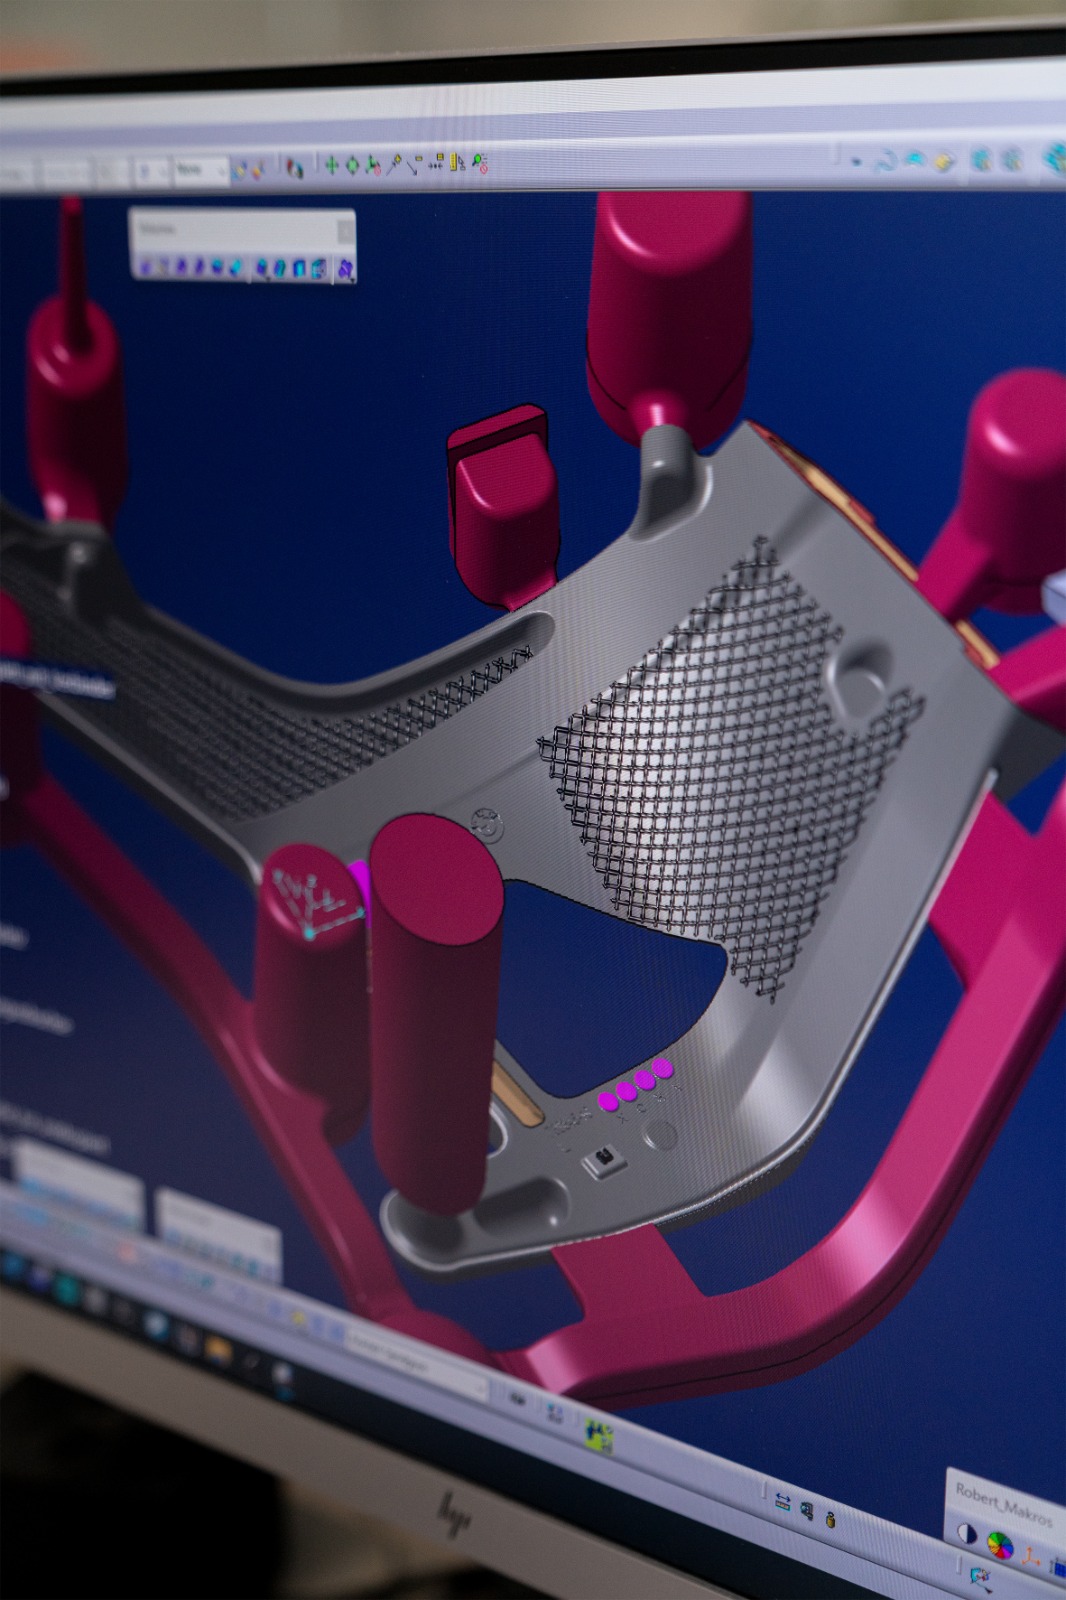
Semua dimulai dari data digital. Di Munich, geometri, tebal dinding, dan distribusi kekakuan dirancang secara digital, lalu divalidasi lewat simulasi, test rig, dan riding test. Data produksi yang sudah di-approve menjadi dasar pembuatan empat komponen: steering head, left side section, right side section, dan rear section. Rantai ini dibuat end-to-end digital agar data pengembangan bisa langsung diterjemahkan menjadi komponen seri dengan kualitas yang reprodusibel.
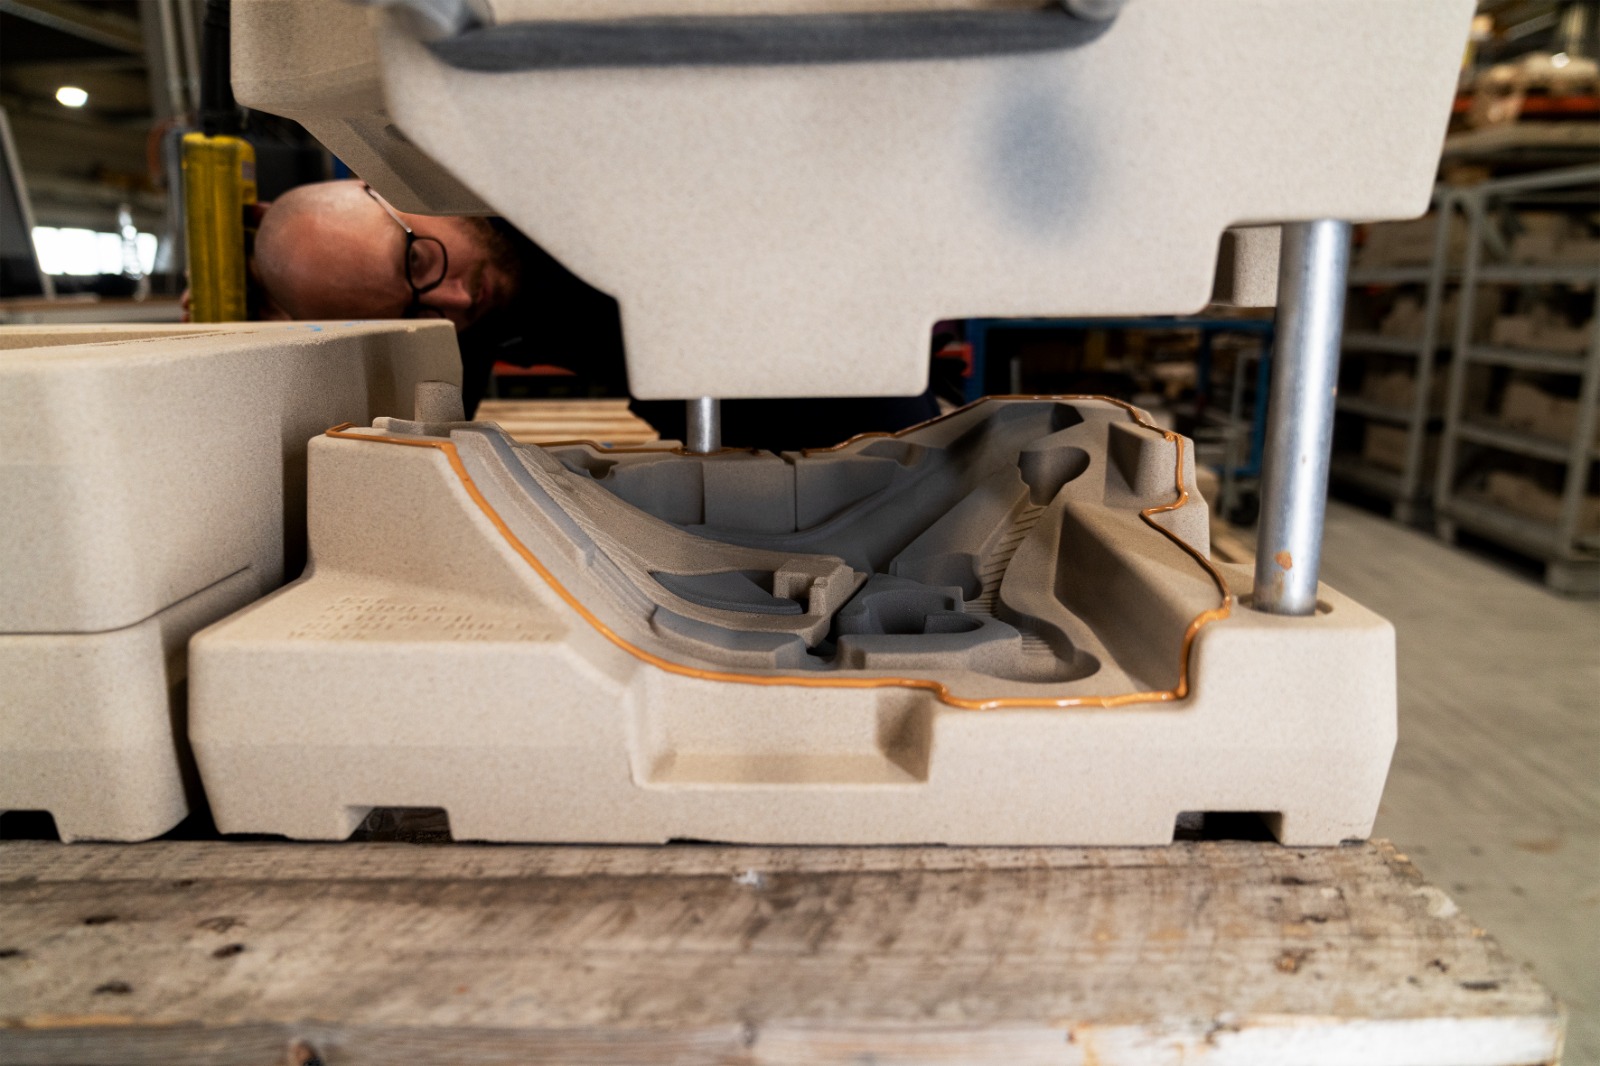
Landshut mengerjakan bagian pengecoran. Pabrik ini spesialis lightweight construction dan memproduksi komponen thin-walled yang kompleks dengan proses low-pressure casting. Pada proses ini aluminium cair dimasukkan ke cetakan dengan cara terkontrol untuk mengurangi turbulensi dan inklusi udara. Hasilnya pengisian cetakan lebih stabil dan kualitas komponen lebih konsisten untuk geometri yang demanding. Rongga di dalam komponen dibentuk dengan quartz sand cores sementara.
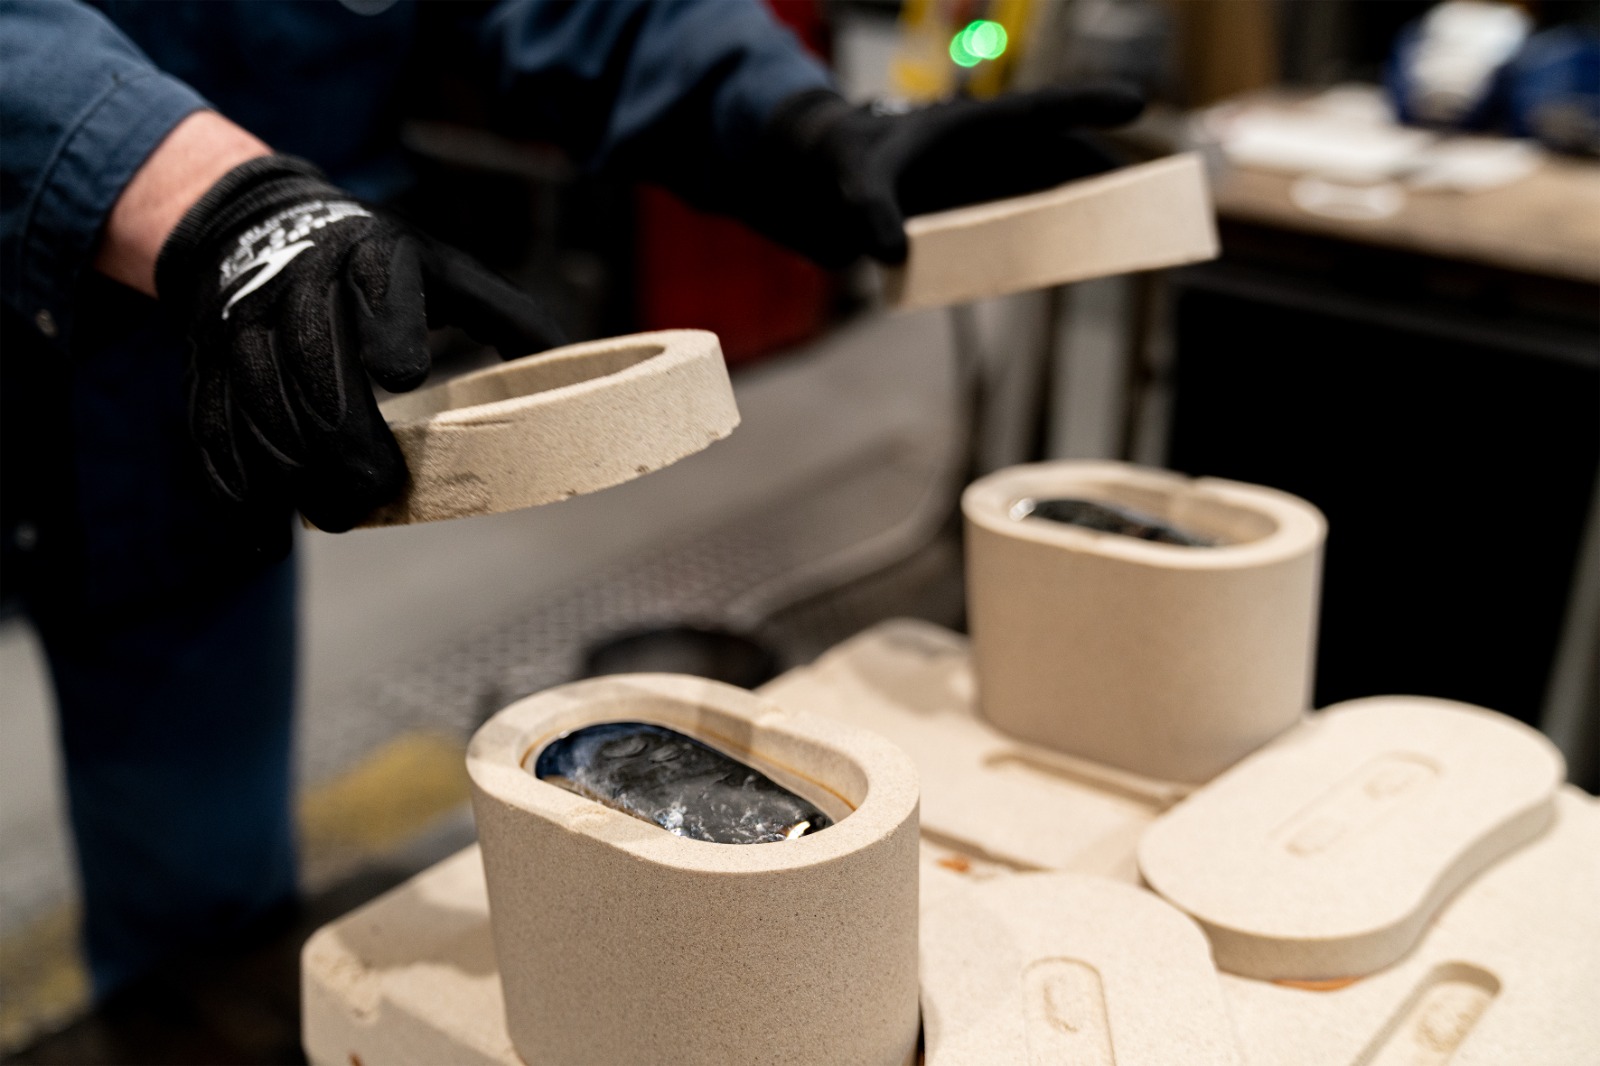
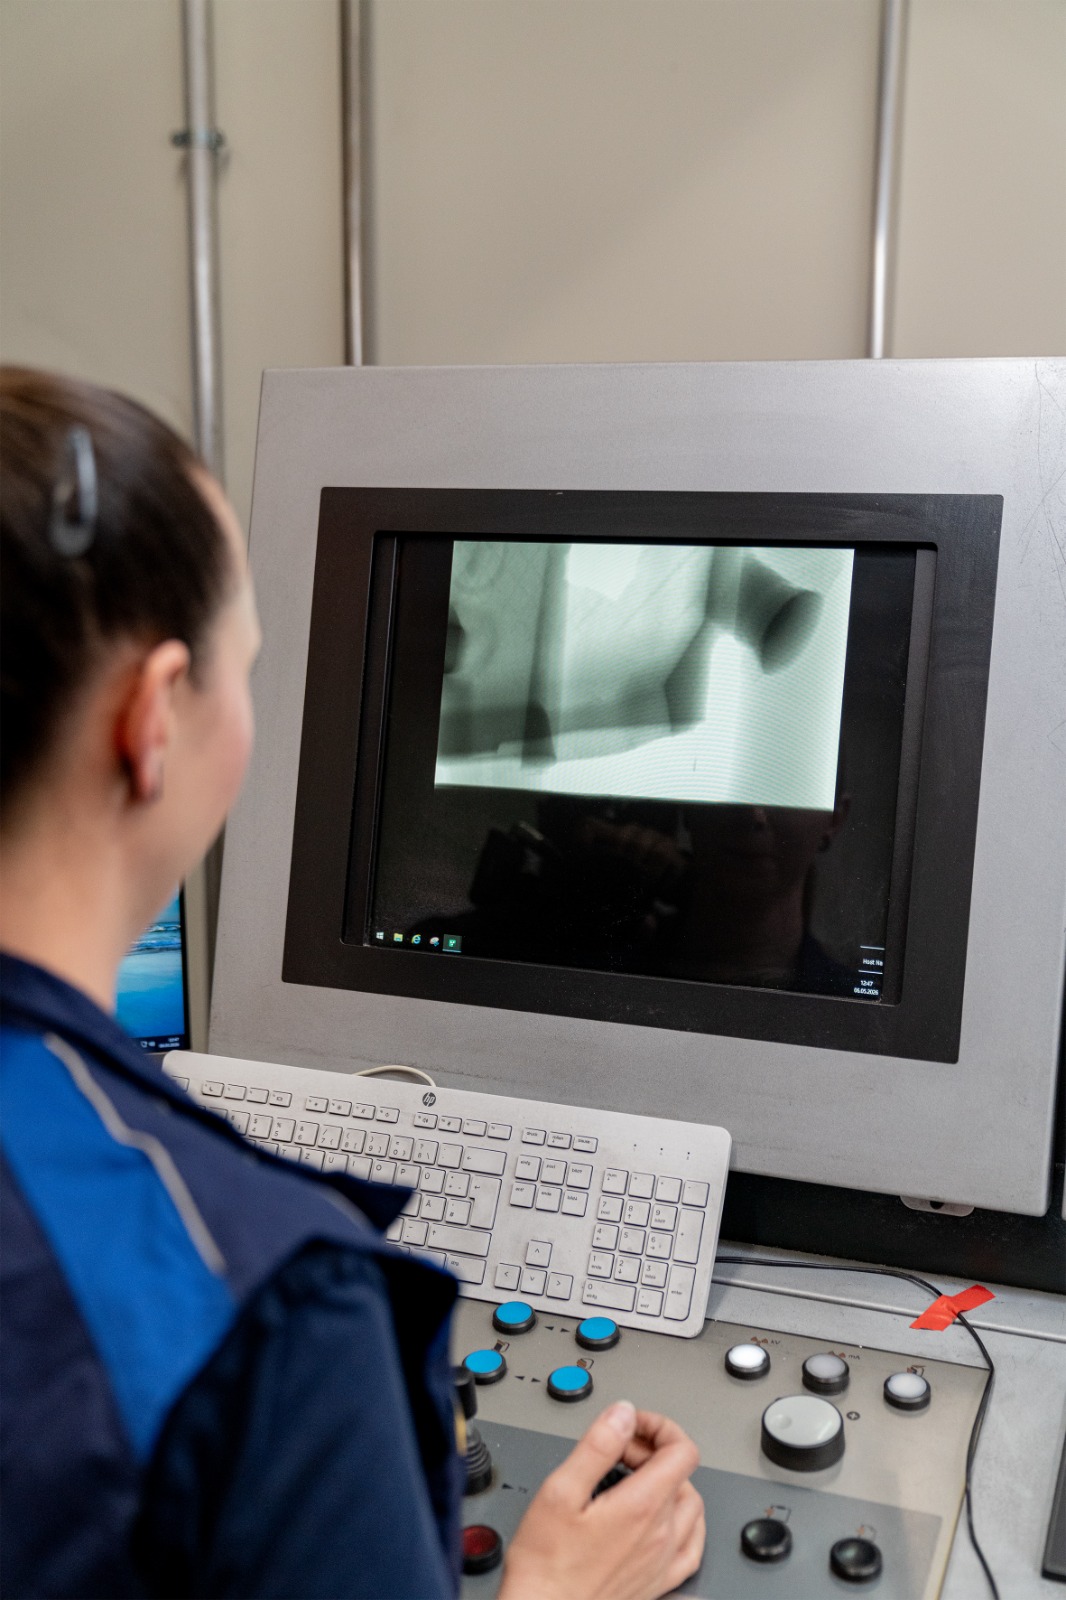
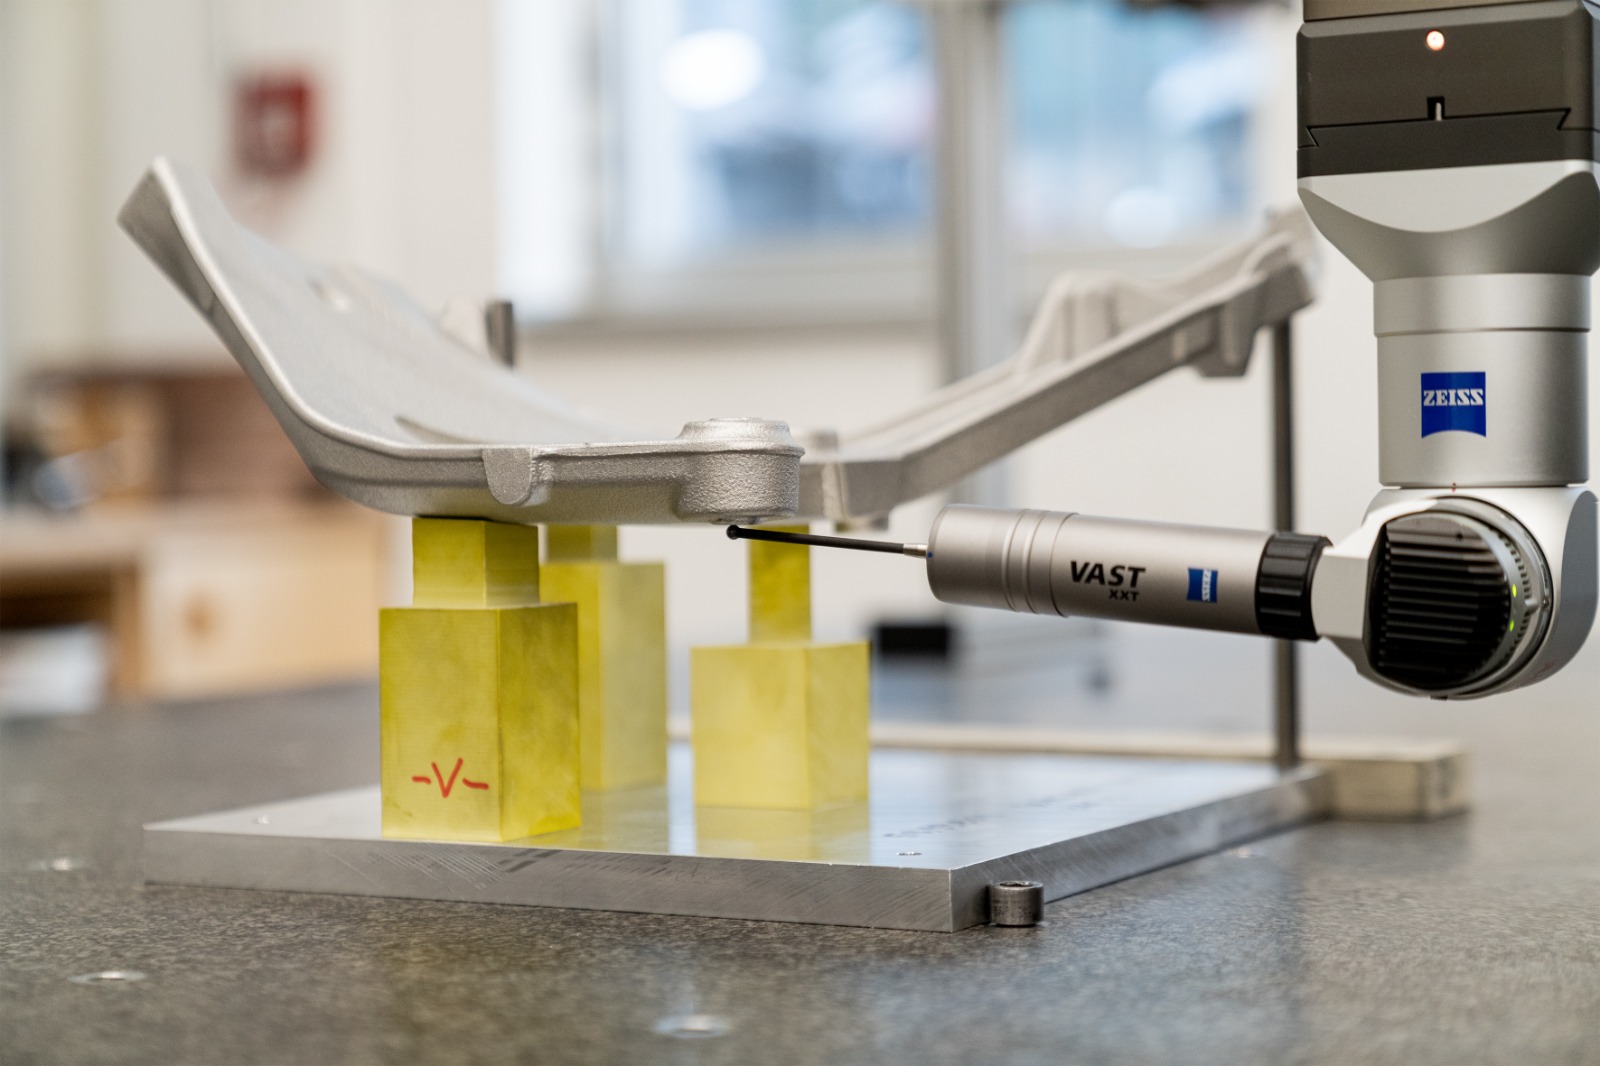
Sebelum tooling dibuat, perilaku sand cores sudah divalidasi secara digital. Lewat core-shooting simulation, BMW memetakan flow behaviour, packing density, dan curing dari campuran pasir-udara. Simulasi ini menentukan posisi shooting nozzles dan vents agar proses lebih reliable sejak awal. Di produksi, sand cores dibuat dengan cold-box process, di-curing, diposisikan presisi di dalam cetakan, lalu dilepas setelah pengecoran. Setelah itu komponen menjalani machining dan inspeksi menyeluruh berupa X-ray inspection untuk kualitas internal, wall-thickness measurement, dan coordinate measurement untuk akurasi dimensi sebelum dikirim ke Berlin.
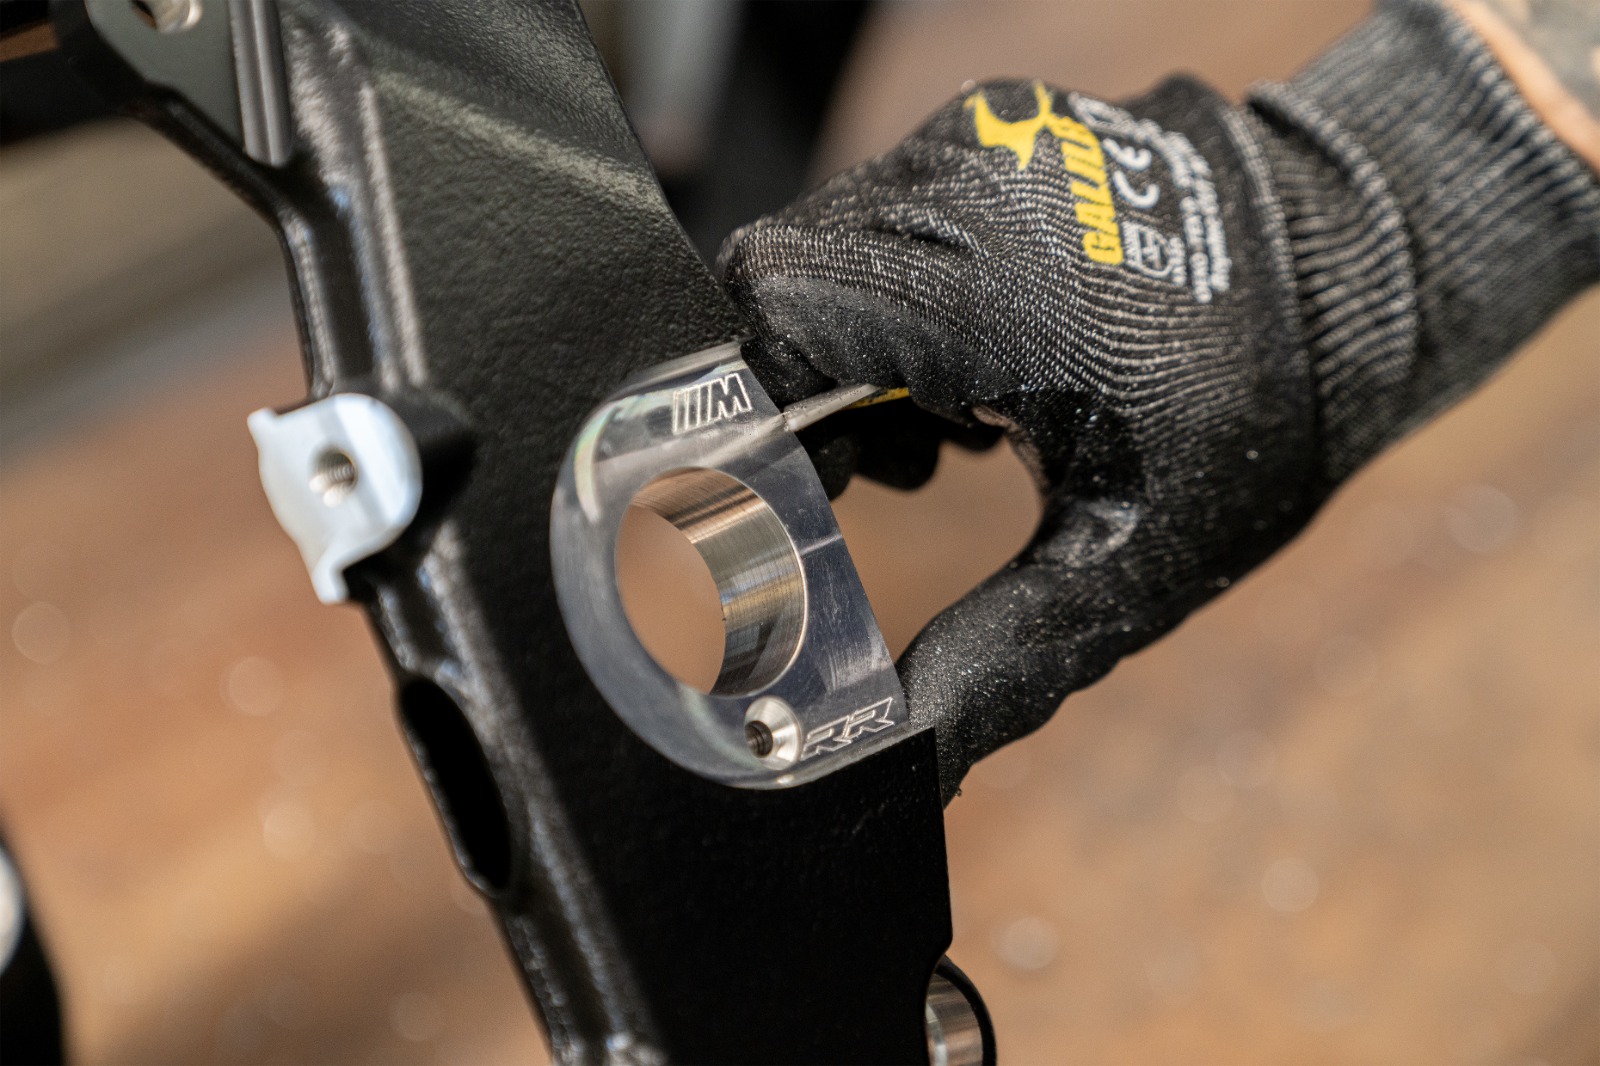
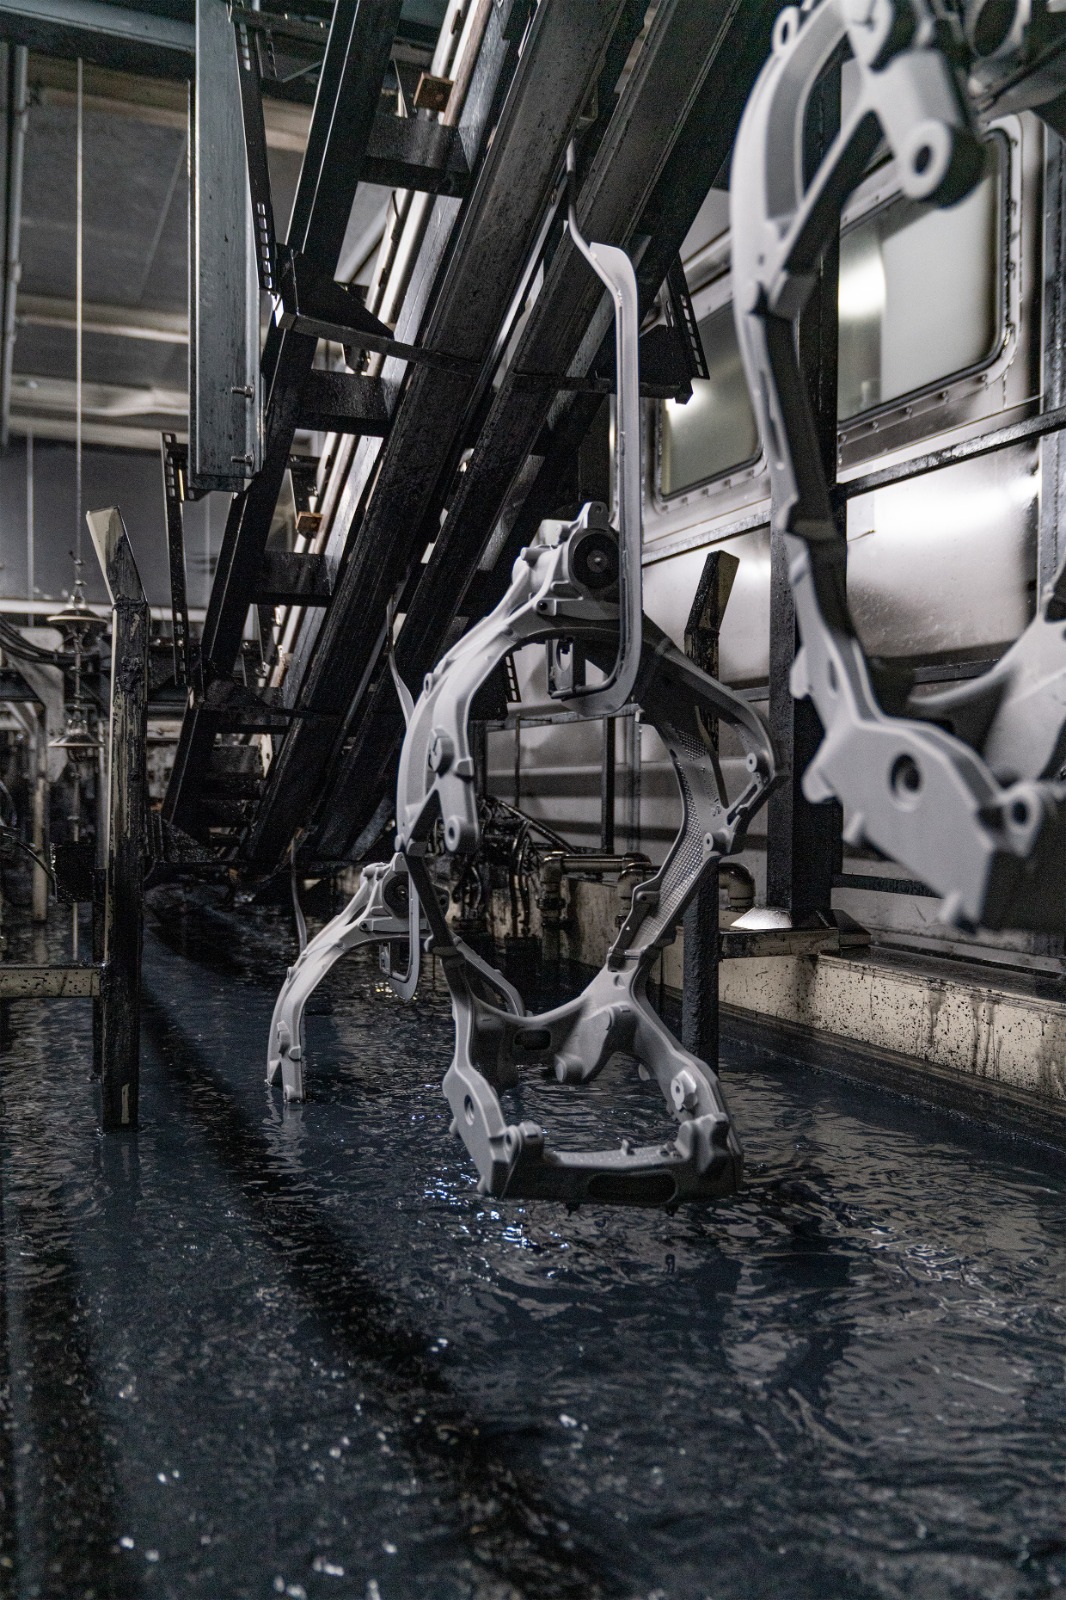
Di Berlin, empat komponen cor diposisikan dengan presisi dan disambung menjadi satu rangka menggunakan TIG welding. Setelah pengelasan, rangka menjalani cathodic dip coating untuk memberi proteksi korosi yang merata, termasuk di dalam enclosed cavities yang tidak terjangkau coating konvensional. Tahap akhir adalah final milling di mana functional surfaces dan mounting points dimesin ke dimensi akhir. Satu kali lagi coordinate measurement dilakukan untuk memastikan dimensional accuracy dari rangka lengkap sebelum dinyatakan siap untuk assembly di BMW M 1000 RR.